 English
 Russian
Инженерные задачи при эксплуатации футеровок конусных дробилок
На стадиях среднего и мелкого дробления нерудных материалов и руд конусные дробилки работают за счет непрерывного сдавливания кусков породы между подвижным конусом и неподвижной броней (чашей). Эти быстроизнашиваемые элементы подвергаются сильному абразивному микрорезанию, сдвиговым деформациям и циклическим ударам высокой интенсивности. Неравномерный износ, преждевременный выход из строя и разрушение слоя компаунда ведут к существенному росту себестоимости тонны готового продукта. Достижение максимального ресурса требует правильного выбора легированных марганцовистых сталей, качественной заливки эпоксидного компаунда и поддержания режима заваленной камеры дробления.
Металлургический подбор: выбор марок марганцовистой стали
Аустенитная марганцовистая сталь Гадфильда приобретает высокую твердость (до 500-550 HBW) исключительно в результате поверхностного наклепа под действием сильных ударных и сжимающих нагрузок. При слабой интенсивности дробления сталь не наклепывается и быстро истирается. Инженеры Sanming Machinery рекомендуют выбирать марку стали с учетом абразивности породы:
Среднеабразивные породы (известняк, доломит): Сталь Mn14Cr2 обеспечивает стабильный наклеп при высокой ударной вязкости.
Прочные и абразивные породы (гранит, базальт): Высокомарганцовистая сталь Mn18Cr2 имеет повышенную скорость наклепа, продлевая ресурс броней на 20-30%.
Экстремально абразивные породы (кварциты, гравий, SiO2 > 70%): Супермарганцовистая сталь Mn22Cr2 либо композитные отливки со вставками из карбида титана (TiC) гарантируют максимальную стойкость к усталостному выкрашиванию.
Технология заливки компаунда и работа под завалом
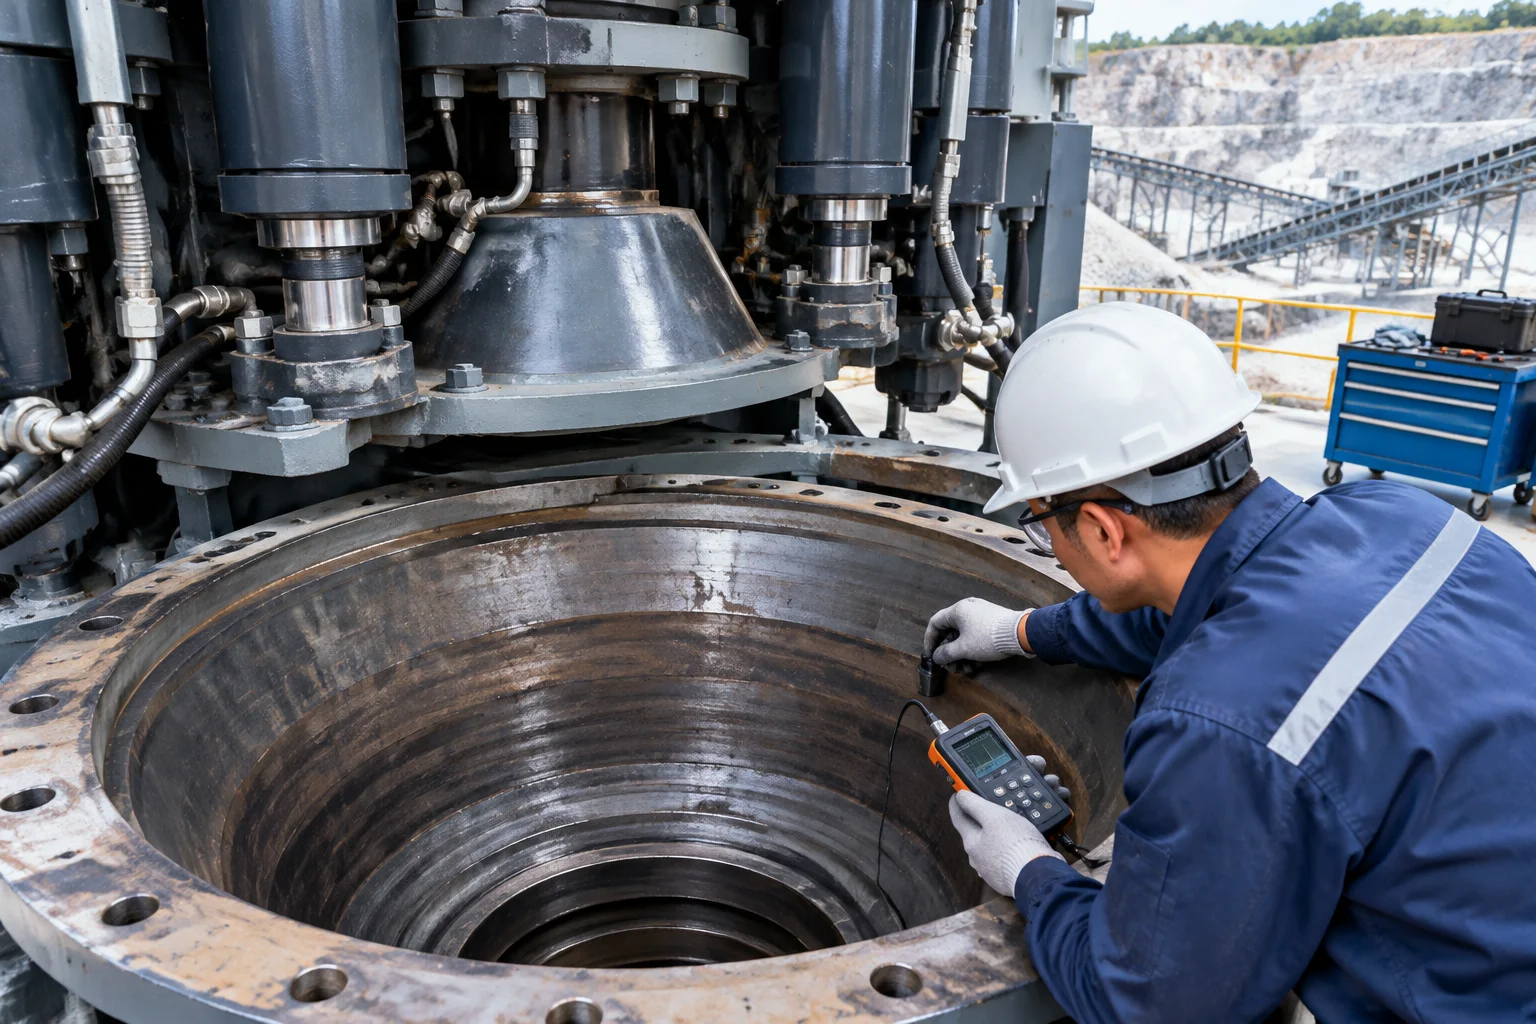
Некачественная заливка компаунда приводит к образованию пустот под тыльной стороной брони. Под действием циклических гидродинамических сил футеровка в зоне пустоты прогибается, что вызывает растрескивание отливки и деформацию опорного конуса дробилки:
Подготовка и подогрев поверхностей: Тщательно обезжирьте и просушите поверхности, подогрев посадочные места до 20°C - 30°C перед заливкой двухкомпонентного эпоксидного компаунда с высокой прочностью на сжатие.
Непрерывная заливка: Заливайте полимерный компаунд через одну воронку без перерывов во избежание воздушных пробок, выдерживая полимеризацию не менее 12 часов.
Дробление под завалом (Choke Feeding): Уровень горной массы в приемной воронке должен непрерывно находиться на 300 мм выше зажимной гайки конуса. Это обеспечивает послойное самоизмельчение (камень о камень), равномерный износ профиля и кубовидную форму готового щебня.
Технический FAQ: Эксплуатация броней конусной дробилки
В1: В чем причина образования глубокой круговой канавки (кольцевого износа) в нижней части брони?
Кольцевой износ возникает при работе дробилки с недогрузкой («ручейковая» подача). При неполной камере дробление происходит только в узкой параллельной зоне разгрузочной щели, что концентрирует все истирающие нагрузки на узкой полосе. Обеспечьте непрерывную подачу под завалом с помощью буфера-накопителя и регулируемого вибрационного питателя.
В2: При какой остаточной толщине брони требуется обязательная замена футеровок?
Замена конуса и брони выполняется при износе исходной толщины на 70-75%, либо если из-за деформации профиля невозможно выставить требуемую разгрузочную щель (CSS). Протирание брони до слоя компаунда категорически недопустимо, так как приводит к повреждению стального корпуса конуса.