 English
 Russian
Инженерные задачи при эксплуатации высокоскоростных роторов VSI
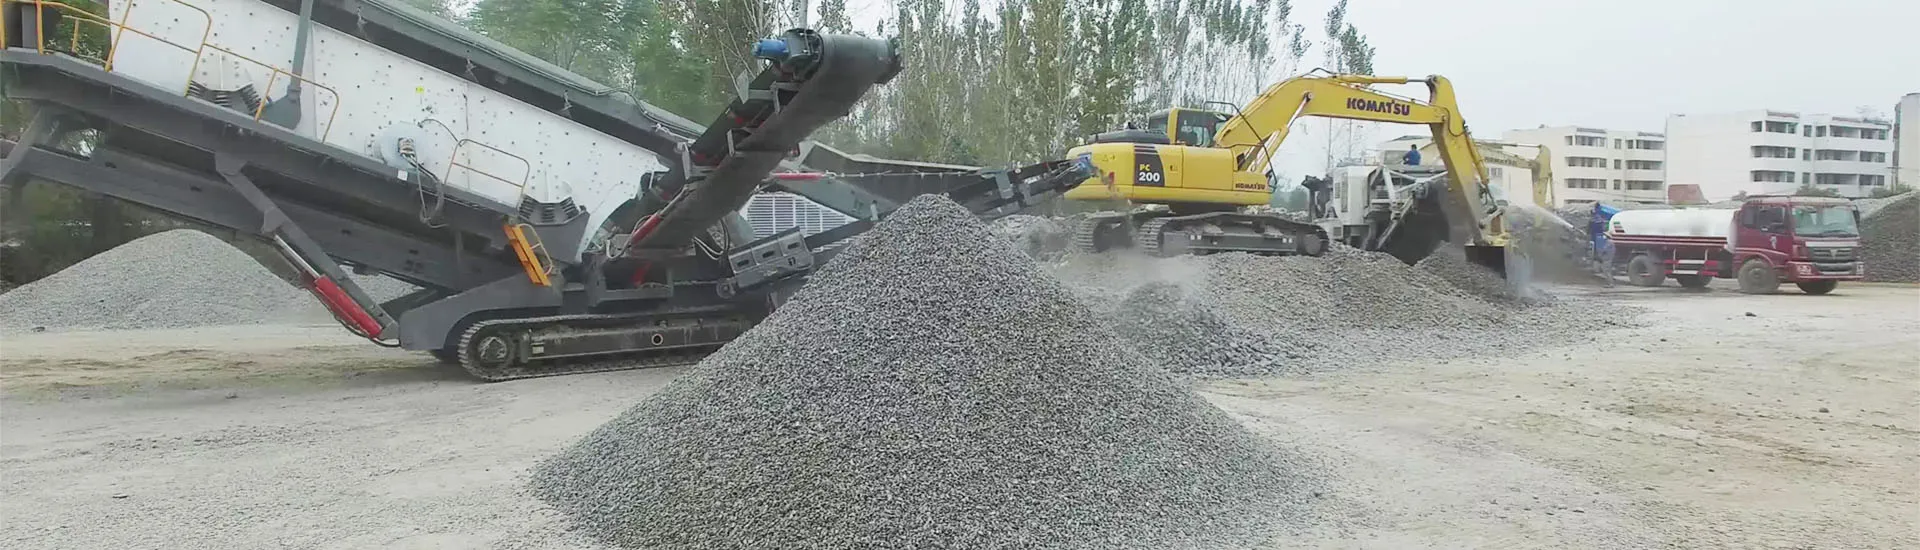
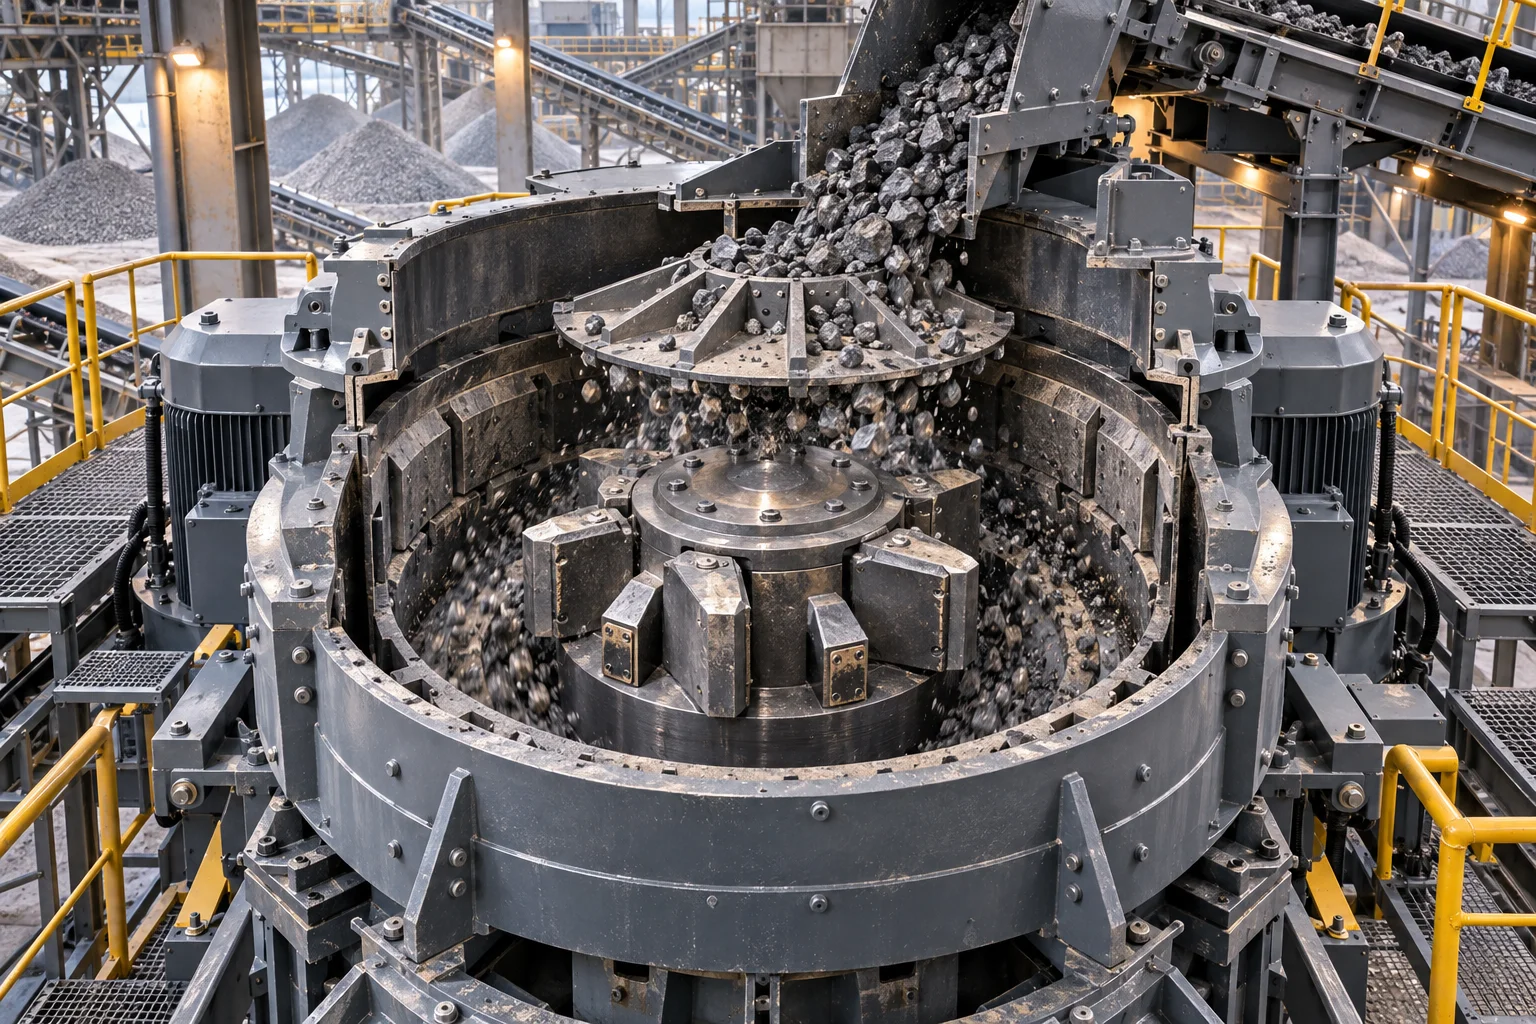
На технологических линиях по производству фракционированного песка центробежно-ударные дробилки с вертикальным валом (VSI) являются ключевым оборудованием для кубовидного формирования щебня и глубокого измельчения. При линейных скоростях от 60 до 85 м/с элементы ротора подвергаются экстремальному абразивному истиранию, усталостным ударным нагрузкам и центробежным силам. Эксплуатационные затраты на быстроизнашиваемые детали ротора (наконечники, защитные пластины, конусные распределители) составляют существенную часть себестоимости тонны готовой продукции. Продление их ресурса требует комплексного подхода: точного выбора металлургических сплавов, строгого контроля динамической балансировки и формирования стабильной самофутеровки.
Металлургический подбор: баланс твердости и ударной вязкости
Обычные марганцовистые стали неэффективны для наконечников ротора VSI из-за недостаточного наклепа при высокоскоростном скользящем контакте. Инженеры Sanming Machinery используют композитные вставки из карбида вольфрама (WC), закрепленные методом вакуумной пайки на легированной конструкционной стали. Выбор марки зависит от абразивности сырья:
Высококремнистые породы (кварцит, базальт, SiO2 > 65%): Крупнозернистый твердый сплав WC с кобальтовой связкой 8-10% обеспечивает максимальную стойкость к микроскалыванию при динамических ударах.
Известняк и гравий: Твердые сплавы средней зернистости с усиленным сцеплением предотвращают гидродинамический размыв матрицы.
Глубокая рабочая полость ротора: Обеспечивает устойчивое удержание каменной подушки (самофутеровки), поглощающей до 70% энергии соударений и защищающей корпус ротора.
Динамическая балансировка ротора и контроль вибрации
Вибрация — главная причина преждевременного выхода из строя опорных подшипников и появления усталостных трещин. Замена наконечников должна производиться строго попарно на диаметрально противоположных сторонах ротора:
Погрешность массы пары: Разница в весе противоположных наконечников не должна превышать 2–3 граммов.
Класс точности балансировки: Собранный ротор центробежной дробилки Sanming Machinery балансируется по классу точности ISO 1940 G2.5.
Контроль датчиками вибрации: Постоянный мониторинг СКЗ виброскорости (рабочий диапазон: < 4,5 мм/с; порог предупреждения: 7,1 мм/с).
Технический FAQ: Обслуживание ротора VSI
В1: Почему новые твердосплавные наконечники скалываются за 30-50 часов работы?
Ранний износ или скол чаще всего вызван нарушением формирования естественной подушки самофутеровки внутри ротора. Если в исходном сырье содержится избыток пыли (< 4 мм) или влажность превышает 3%, стабильный песчаный карман не образуется, и горная масса бьет непосредственно по металлу. Не допускайте попадания негабарита свыше 45 мм.
В2: Допускается ли наплавка изношенных наконечников ротора?
Наплавка непосредственно твердосплавных вставок невозможна из-за термических микротрещин и разрушения паяного шва. Однако корпус ротора и зоны скольжения могут восстанавливаться износостойкой порошковой проволокой с карбидами хрома при строгом соблюдении режима подогрева и последующего снятия напряжений.