 English
 Russian
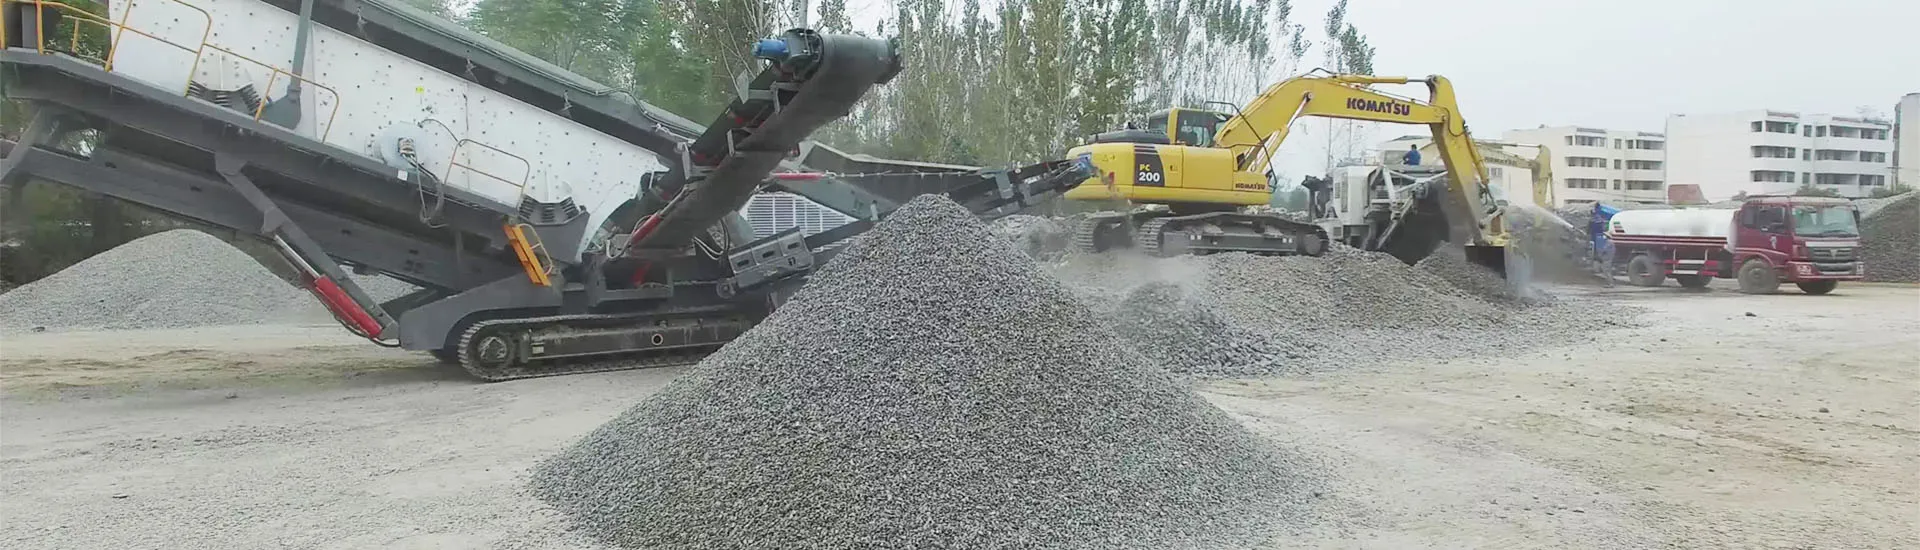
В технологических схемах среднего и мелкого дробления многоцилиндровые гидравлические конусные дробилки работают в условиях колоссальных знакопеременных нагрузок, достигающих сотен тонн. Механическая надежность главного вала и эксцентрикового узла целиком зависит от гидродинамической масляной пленки толщиной в несколько десятков микрон, разделяющей тяжелые свинцовистые бронзовые втулки и стальные шейки валов. Малейший сбой в маслосистеме — засорение фильтра, перегрев теплообменника или попадание микроабразивной кварцевой пыли — способен за считанные минуты разрушить дорогостоящую бронзовую втулку и привести к прихвату вала с недельными простоями.

Монтажные зазоры: допуски верхней, нижней и эксцентриковых втулок
В конусных дробилках Sanming Machinery применяются прецизионные втулки из высокооловянистой свинцовистой бронзы (БрО10С10 / SAE 64), обладающей превосходными антифрикционными свойствами и высокой усталостной прочностью. При проведении ревизий сервисные регламенты строго нормируют диаметральные монтажные зазоры:
Цилиндрические втулки станины (верхняя и нижняя): Требуют выдерживания проектного зазора (как правило, от 0,7 до 1,2 мм в зависимости от типоразмера дробилки). Недостаточный зазор вызывает масляное голодание и тепловой прихват. Избыточный зазор приводит к биению эксцентрика, перекосу конической зубчатой пары и сколу зубьев шестерен.
Внутренняя эксцентриковая втулка: Вследствие одностороннего действия вектора силы дробления износ втулки носит овальный характер. При превышении разницы между максимальным и минимальным зазором свыше 1,8–2,0 мм втулка подлежит обязательной замене.
Контроль задиров и наволакивания бронзы: Появление следов наволакивания бронзы на зеркало вала свидетельствует о срыве гидродинамического режима. Зачистка шабером — лишь временная мера; для надежной работы необходима установка оригинальной бронзовой втулки заводской расточки.
Ключевые параметры маслостанции, подлежащие непрерывному мониторингу
Автоматизированная смазочная станция является жизненным центром конусной дробилки. Оператор АСУ ТП обязан контролировать 3 главных параметра телеметрии:
Перепад температур масла (ΔT): При стабильном режиме температура масла на входе в дробилку должна поддерживаться в диапазоне 38–45°C, а температура слива не должна превышать 55–60°C. Разница между температурой слива и подачи (ΔT) свыше 10–12°C сигнализирует о локальном перегреве подшипника скольжения и начале деструкции масляного клина.
Перепад давления на фильтрах (ΔP): Двойные сетчатые фильтры тонкой очистки обеспечивают защиту от шлама. При росте ΔP выше 0,12–0,15 МПа датчик выдает предупреждение. Оператор обязан переключить поток на резервную колбу и промыть картридж без останова дробилки.
Датчик протока на линии слива: Показания давления в напорной магистрали не гарантируют смазку. При закупорке внутреннего канала давление в норме, но поток к верхней втулке отсутствует. Реле протока лепесткового типа на сливной трубе гарантирует реальную циркуляцию масла в картере.
Чистота масла по ISO 4406 и защита от кварцевой пыли
Более 75% отказов подшипников скольжения вызваны абразивным загрязнением. Для защиты гидросистемы в тяжелых карьерных условиях инженеры Sanming Machinery применяют комплекс защитных мер:
Пневматический подпор бесконтактных лабиринтных уплотнений: Автономный вентилятор высокого давления создает избыточное давление воздуха 1,5–2,5 кПа внутри корпуса дробилки, предотвращая проникновение тонкодисперсной кварцевой пыли в полость приводного вала и маслобак.
Контроль класса чистоты по ISO 4406: Масло должно соответствовать классу не ниже 18/16/13. Регулярный лабораторный отбор проб (каждые 250 моточасов) с анализом вязкости, содержания влаги (<0,05%) и спектра металлов износа (Cu, Pb, Fe) выявляет износ втулок задолго до аварии. При модернизации технологических линий клиенты выбирают надежные конусные дробилки Sanming Machinery с интеллектуальными станциями смазки.
Часто задаваемые вопросы (FAQ)
Какое масло рекомендуется заливать в конусные дробилки?
Применяются индустриальные редукторные масла класса вязкости ISO VG 150 или VG 220 с противозадирным пакетом присадок (EP), стойкие к окислению и пенообразованию при высоких температурах.
Что делать при внезапном скачке температуры слива масла выше 65°C?
Необходимо немедленно снять нагрузку (остановить питатель) и дать дробилке поработать вхолостую 2–3 минуты для охлаждения узлов циркулирующим маслом. Если температура не падает, немедленно заглушить главный привод и провести ревизию втулок.
Можно ли проточить задравшуюся бронзовую втулку повторно?
Повторная расточка недопустима. При перегреве происходит выпотевание свинца и микроструктурные изменения сплава. Увеличенный после расточки зазор приведет к недопустимому биению вала и поломке зубчатой передачи.
Ищете надежные бронзовые втулки и запчасти для конусных дробилок?
Sanming Machinery отливает центробежным способом и обрабатывает высококачественные бронзовые втулки, конические передачи и узлы смазки для ведущих карьерных брендов. Обратитесь к нашим инженерам для подбора запчастей и оперативной доставки в ваш регион.